一、 品质把关面临的日常隐形代价与行业瓶颈
在 RO 净水机整机总装与出厂检测环节,品质负责人常常面临两难困境:传统水检需要将整机长时间浸泡在水中来寻找漏点,不仅检测节拍缓慢,而且检测完成后内部极易残留水分。这些残水在经历包装、仓储和物流运输后,极易导致滤芯、管路内部潮湿甚至发霉,不仅严重影响出厂产品的卫生标准,更会引发大面积的客户退货与客诉。一旦漏水风险流向终端用户,不仅带来高昂的售后赔偿成本,对品牌声誉更会造成难以估量的破坏。
二、 气检替代水检与双压验证的核心技术路径
为了从根本上规避传统水检带来的残水、潮湿和节拍滞后痛点,现代净水器制造引入了先进的气密专项检测技术。
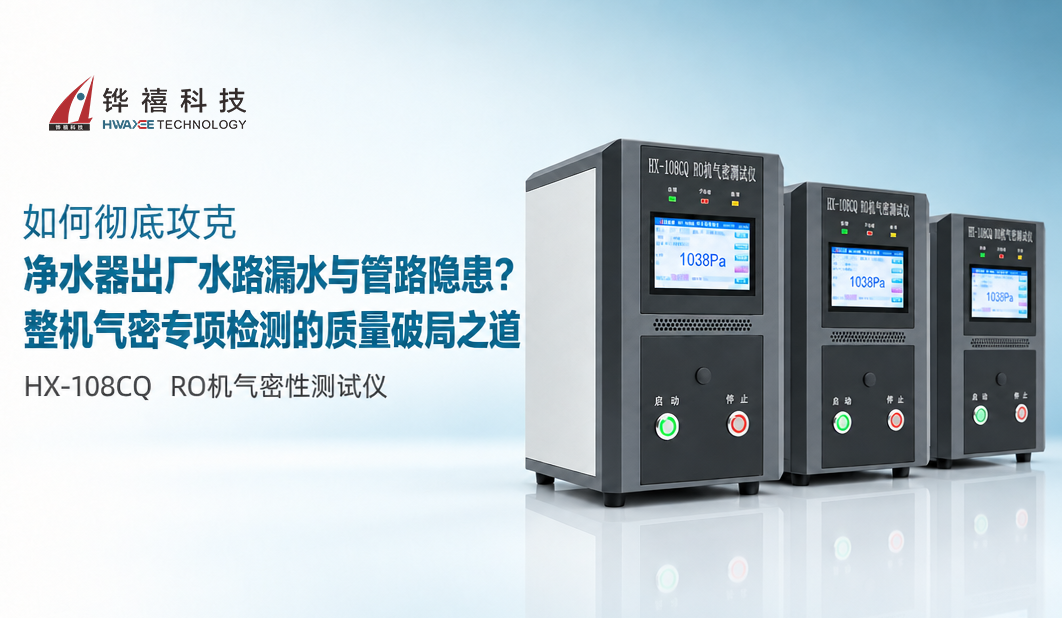
铧禧科技HX-108CQRO机气密性测试仪通过采用洁净空气模拟水路工作状态,以差压比较方式配合高灵敏度差压传感器(±3000 Pa),精准捕捉微小泄漏导致的压力衰减。设备完美覆盖低压与高压双档检测范围(100.0 至 600.0 kPa),低压阶段验证日常工况密封可靠性,高压阶段迅速暴露出细微裂缝与接口泄漏。配合自动化 OK/NG 判定与 10 万条测试数据存储、U盘导出以及 RS232 串口扫描枪绑定功能,实现从单机检测到批次追溯的全闭环质量管理。
三、 核心痛点与智能化解法多维对比
| 行业痛点与挑战 | 传统粗放式应对方案 | 智能化技术解法与闭环成效 |
| 传统水检导致内部积水、管路潮湿发霉 | 依靠人工长时间泡水检查,事后进行繁琐的排水、吹干 | 采用空气模拟水路,10 到 20 秒完成气密检测,无残水、不发霉、保护电路 |
| 漏水隐患拦截率低,客诉赔偿成本高 | 依靠抽检或主观目测接头,容易出现漏检和误判 | 差压比较方式加 ±3000 Pa 传感器,自动判定 OK/NG,把漏水风险拦截在包装前 |
| 生产线节拍滞后,无法适应大批量出厂 | 检测流程长,通水、排队、干燥严重拖慢总装车间流转 | 核心测试节拍仅需 10 到 20 秒,完美适配高速总装线出厂工位 |
| 质量数据无法追溯,出现问题难以界定 | 纸质记录缺失,批次故障无法关联责任人与工位 | 支持超 10 万条本地数据存储、U盘导出及 RS232 扫描枪绑定,实现全面追溯 |
四、 真实生产场景下的应用突破与 ROI 验证
在实际的 RO 净水机总装车间与出厂检测工位中,引入气密专项检测方案后,生产现场发生了质的飞跃。以柠檬环境科技(广东)有限公司等先进制造企业的应用为例,气检替代水检后彻底消除了车间残水积聚,改善了现场卫生管理水平。核心气密检测时间压缩至 10 到 20 秒,不仅大幅提升了车间整体流转节拍,更将整机水路密封不良率降至最低,显著降低了因内部受潮或电路受损带来的售后返修成本,为企业带来了切实的投资回报。
五、 全生命周期运维保障与服务响应体系
优质的检测设备不仅依赖卓越的传感器精度,更离不开可靠的售后与硬件保障。铧禧科技 HX-108CQ 气密性测试仪采用高稳定性的差压比较系统,满足 180 至 240 伏宽电压环境。设备配备丰富的扩展接口,支持外接串口扫描枪无缝对接工厂 MES 系统。完善的本地数据存储与导出能力,确保每一次测试记录有据可查,为企业的长远品质管理构筑了坚实后盾。
六、 行业常见问题与采购决策指南(FAQ)


 English
 简体中文
 English